
Rilson tesnenie
Ningbo Rilson Sealing Material Co., Ltd je venovaný zabezpečeniu bezpečného a spoľahlivého Prevádzka tekutých tesniacich systémov, ktoré ponúkajú Klienti Vhodný technológia tesnenia riešenia.
Twenty minutes into a hydrotest, a 6-inch raised-face flange starts to weep at its outer edge. The bolts are at the specified torque, the gasket is new, and the pipe was cleaned before assembly. Nothing on the joint looks wrong — and that is usually the point.
Tu je krátka odpoveď: a netesnosť tesnenia príruby je takmer vždy problémom s kĺbom, nie problémom s dielom. Tesnenie je najmäkším prvkom v hromade tuhej ocele, takže môže tesniť iba vtedy, ak mu kĺb dáva tri veci súčasne: dostatočné zvyškové zaťaženie skrutky, príruby, do ktorých sa tesnenie môže zahryznúť, a materiál, ktorý prežije skutočnú teplotu, tlak a médium. Stratíte ktorýkoľvek z nich a otvorí sa úniková cesta, často v rámci jedného tepelného cyklu.
Tri kontroly v tomto poradí: je zaťaženie skrutky rovnomerné a dostatočne vysoké; či čelá zodpovedajú povrchovej úprave a rovinnosti tesnenia; a je trieda tesnenia správna pre skutočný servis? Pred objednaním iného produktu si ich prečítajte v tomto poradí.
Tesnenie netesní tým, že je tesné. Utesňuje tým, že je uzavretý: stlačený medzi dvoma plochami, kým nevyplní mikro-medzery povrchov, potom je tam držaný pružným odskokom skrutiek. Metóda návrhu kotla a tlakovej nádoby ASME (časť VIII, oddiel 1, príloha 2) to znižuje na dva faktory — namáhanie sedla y nadviazať počiatočný kontakt a faktor údržby m udržiavať kontakt pod vnútorným tlakom. Keď zvyškové zaťaženie klesne pod to, čo potrebuje tesnenie, spoj prestane byť bariérou.
To je dôvod, prečo ten istý štýl tesnenia drží roky na jednej linke a zlyhá za týždeň na inej. Netesnosť je viditeľný koniec pomalého úbytku zaťaženia, povrch, ktorý sa nikdy nezhodoval s tesnením, alebo médium, ktoré napadlo spojivo.
Schematický trend, nie namerané údaje: únik klesá so stúpajúcim zaťažením, klesá na dno v dizajnovom okne a potom opäť stúpa, keď sa tesnenie rozdrví alebo sa príruby otáčajú.
Terénne vyšetrovania majú tendenciu zhrnúť sa do krátkeho zoznamu. Pomenovanie cesty zlyhania ako prvé ušetrí najviac času, pretože každá cesta má jednu rozhodujúcu kontrolu.
| Cesta zlyhania | To, čo zvyčajne vidíte | Najprv skontrolujte |
|---|---|---|
| Nerovnomerné alebo nízke zaťaženie skrutky | Únik len na jednej strane; tesnenie stlačené na jednom oblúku, nedotknuté oproti | Postupnosť uťahovania, mazivo, kalibrácia momentového kľúča |
| Poškodenie tváre alebo nesprávna povrchová úprava | Radiálne škrabance od otvoru po kruh skrutky; lesklá alebo strhaná tvár | Ra a Rz, rovinnosť, kontrola rovného okraja |
| Nesprávna trieda tesnenia | Predčasné zlyhanie, tesnenie krehké, rozdrvené alebo vytlačené | Limity údajového listu voči skutočnej teplote, tlaku, médiu |
| Chyba inštalácie | Narezané, skrútené alebo znovu použité tesnenie; špina zachytená pod prstencom | Montážny záznam a svedecké značky na starom tesnení |
| Termálna cyklistika a relax | Únik sa objaví počas zahrievania alebo po vypnutí | Či bolo naplánované opätovné utiahnutie po prvom zahriatí |
| Napätie a vibrácie potrubia | Čelá prírub už nie sú rovnobežné; medzera sa mení s teplotou linky | Zarovnanie, rozstup podpier, studená pružina |
Dôležité sú tri cesty a vyšetrovatelia často prenasledujú len tú prvú. Medzi tesnením a prírubou prechádza čelná netesnosť. Prenikanie tela prechádza cez samotný materiál tesnenia - zvyčajný vinník s jemnými médiami, ako je vodík alebo plyny s nízkou molekulovou hmotnosťou. Tretia cesta vôbec nie je cesta cez tesnenie: zaťaženie skrutky sa jednoducho uvoľní a spoj sa otvorí.
Ra rozhodne, či môže tesnenie priľnúť. Príliš hrubé a tesnenie nemôže preklenúť vrcholy; príliš hladké a plechové tesnenie nemá čo hrýzť, takže sa pri zaťažení plazí do strán. Každá trieda tesnení očakáva svoje vlastné okno a okno je užšie, ako naznačuje väčšina nákresov.
Typické rozsahy špecifikácií pre obrobené plochy; potvrďte presné okienko v údajovom liste tesnenia a normu príruby (ASME B16.5 alebo EN 1092-1).
Dva detaily sú rovnako dôležité ako priemer. Po prvé, Rz - tvár môže zasiahnuť svoj cieľ Ra a stále unikať, ak je drsnosť medzi vrcholom a údolím vysoká. Po druhé, smer: radiálne ryhy prebiehajúce od vývrtu ku kružnici skrutky vytvárajú priamy kanál cez tesniaci pás, zatiaľ čo koncentrické stopy po obrábaní sa vyskytujú len zriedka. Vyleštená tvár nie je automaticky lepšia tvár a hrubá nie je automaticky horšia; dôležitá je zhoda medzi tesnením a povrchom. Naša poznámka na ako povrchová úprava príruby ovplyvňuje tesnenie špirálového vinutia pokrýva ten istý bod hlbšie.
Hodnoty krútiaceho momentu sú bežným slepým bodom. Práca na skrutkových spojoch už dlho ukázala, že samotné trenie rozptýli predpätie približne o 25 – 30 % pre daný krútiaci moment (Bickford, Úvod do konštrukcie a správania sa skrutkových spojov ), takže kalibrovaný kľúč zaručuje krútiaci moment, nie zaťaženie.
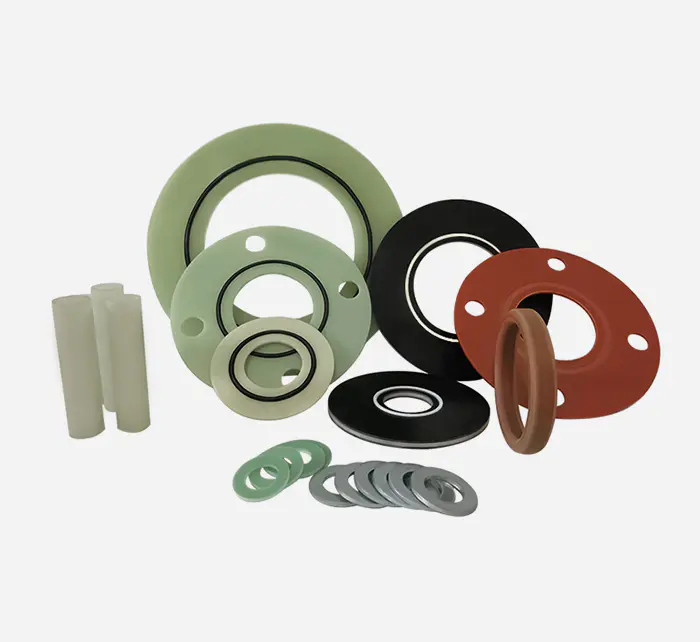
Výber by mal nasledovať po službe, nie po poslednej nákupnej objednávke. Ako pracovné pravidlo: plošné tesnenia vyhovujú nízkotlakovým inžinierskym sieťam na dobrých lícach; špirálovito vinuté kryty pary, uhľovodíkov a stredne až vysokotlakových tlakov; kammprofile zvláda cyklické a vysokoteplotné spoje, kde tenké tesnenie s kovovým podkladom odoláva uvoľneniu; a tesnenia krúžkových spojov patria k vysokotlakovým aplikáciám v štýle API, kde je tesnenie kov na kov vnútri presnej drážky.
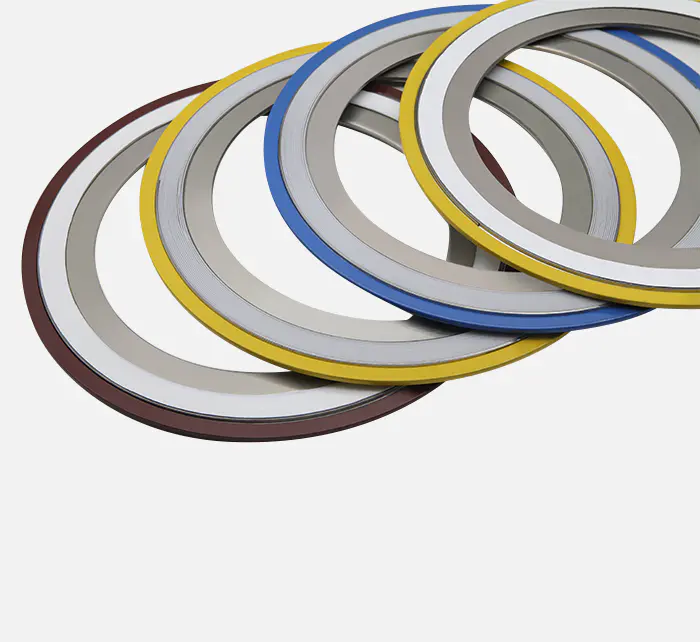
 Špirálové vinuté tesnenia pre parný a uhľovodíkový servis Preskúmajte štýly, krúžky, kovy a výplne na tesnenie pri strednom až vysokom tlaku s návodom na výber a inštaláciu. Zobraziť produkt →
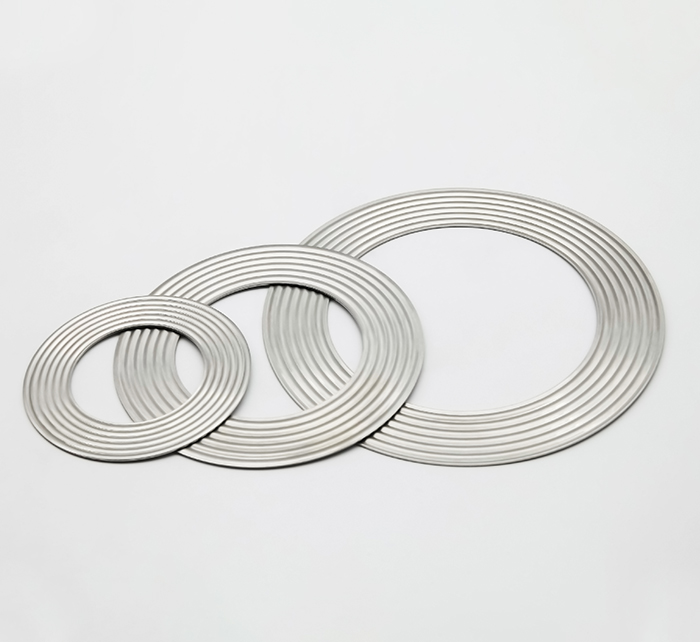
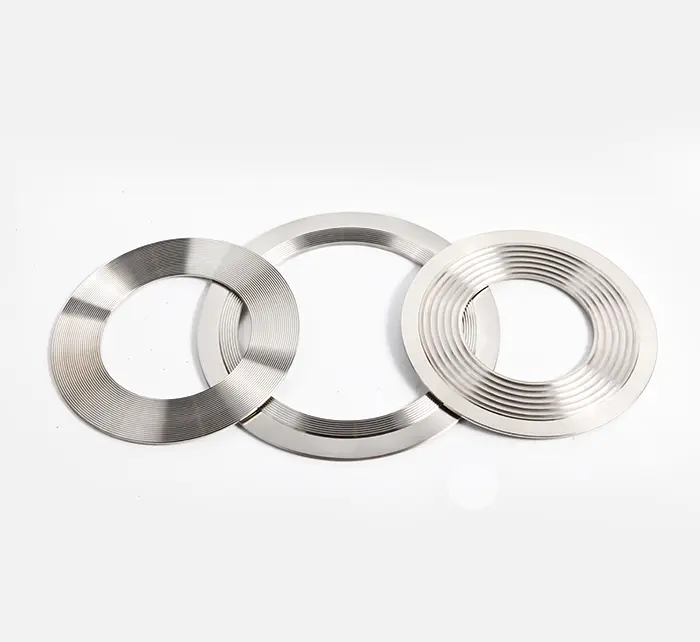
 Tesnenia Kammprofile pre vysokotlakové a vysokoteplotné spoje Prezrite si zúbkované kovové jadrá, grafitové alebo PTFE povrchy a štýly RK pre cyklické vysokoteplotné tesnenie tam, kde sa konvenčné tesnenia môžu zdeformovať alebo posunúť. Zobraziť produkt →
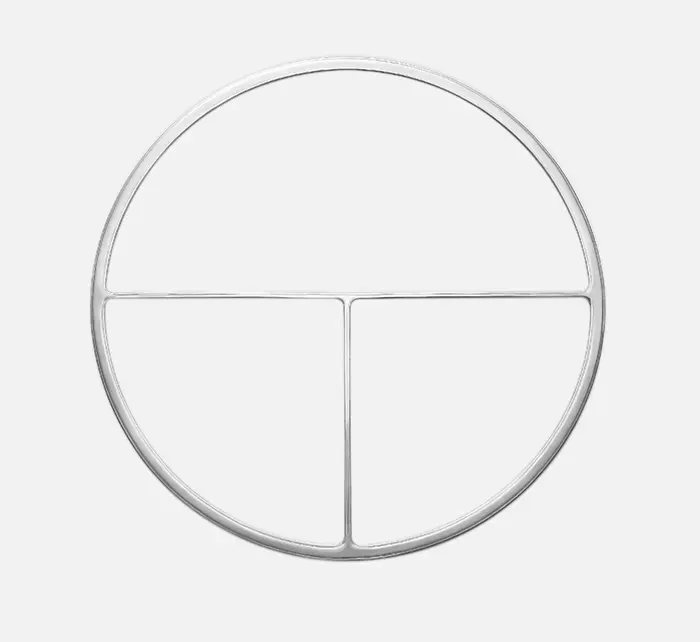
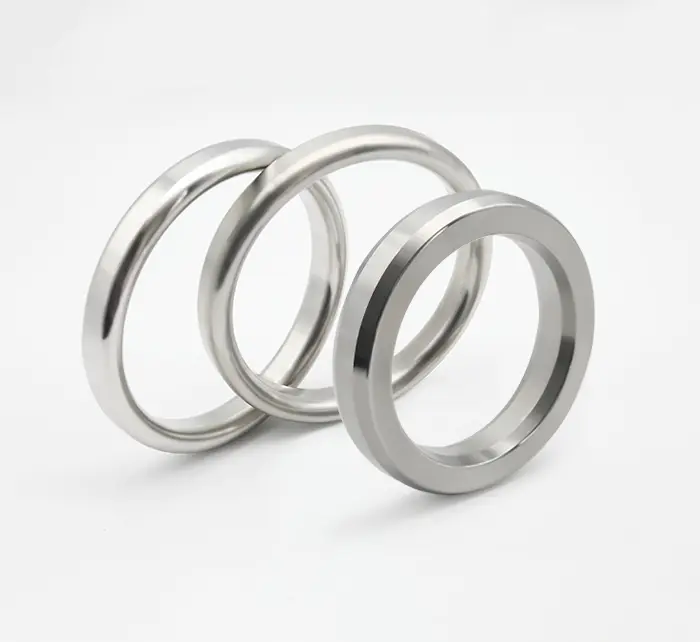
 Tesnenia krúžkových spojov pre vysokotlakový servis ropy a zemného plynu Porovnajte štýly R, RX, BX a šošovkových krúžkov, kovové možnosti a konfigurácie štandardu API pre tesnenie kov na kov v presných drážkach príruby. Zobraziť produkt →
O tom, či táto voľba platí, rozhoduje inštalácia. Vyčistite a skontrolujte obe čelá, zakaždým nasaďte nové tesnenie, namažte závity svorníkov a čelá matíc prípravkom, ktorý je kompatibilný s prevádzkovou teplotou, a spoj vytiahnite krížom. Ak sú použité materiály na báze grafitu alebo PTFE, opätovné utiahnutie po prvom tepelnom cykle obnoví väčšinu zaťaženia strateného konsolidáciou.
Tesnenie príruby výfuku na aute alebo kamióne sa riadi rovnakými pravidlami. Dva alebo tri čapy, mäkké tesnenie a konštantné tepelné cykly; keď sa kĺb otvorí, dostanete pri voľnobehu kliešť, ktorý sa pri záťaži zmení na rev. Zdvojenie tesnení alebo utesnenie spoja tmelom ho niekedy na chvíľu stíši, ale základnou príčinou je zvyčajne zdeformovaná alebo erodovaná plocha príruby alebo skorodovaný spojovací prvok, ktorý už nedokáže udržať zaťaženie. Opravte čelá, vymeňte upevňovacie prvky, utiahnite rovnomerne – a netesnosť zostane preč oveľa dlhšie, ako by to zvládla akákoľvek tesniaca hmota.
Nedostatočné alebo nerovnomerné zaťaženie skrutiek, po ktorom nasleduje čelo príruby, ktoré nezodpovedá požiadavkám na povrchovú úpravu tesnenia. Materiálne zlyhanie je tretie, nie prvé.
Málokedy na dlho. Extra krútiaci moment na jednej strane otočí prírubu a odľahčí opačný oblúk, takže netesnosť sa skôr pohybuje ako uzatvára. Ak je príčinou materiál alebo poškodená plocha, väčší krútiaci moment urýchľuje poruchu.
Hodnota pochádza z napätia tesnenia, veľkosti skrutiek a podmienok trenia – nie zo všeobecnej tabuľky. Použite údaje výrobcu tesnení, aplikujte ich v skrížených priechodoch a zaznamenajte si použité mazivo, pretože trenie mení zaťaženie pri rovnakom krútiacom momente.
Konsolidácia a tepelná rozťažnosť znižujú zvyškovú záťaž v prvom tepelnom cykle. Plánované opätovné utiahnutie, správna hrúbka kompresného krúžku a povrchová úprava v rámci špecifikovaného rozsahu Ra tomu zvyčajne bránia.
Typicky 3,2 – 6,3 µm Ra pre ploché a špirálovo vinuté tesnenia a 0,8 – 1,6 µm pre drážky prstencového spoja, bez radiálnych škrabancov a s prijateľnou rovinnosťou na celej ploche.
Skrútené alebo skorodované čelá prírub, natiahnuté alebo zhrdzavené kolíky a opakované tepelné cykly, ktoré uvoľňujú spoj. Výmena tesnenia bez opravy plôch a upevňovacích prvkov vedie k opakovanému úniku.
Rilson tesnenie
Ningbo Rilson Sealing Material Co., Ltd je venovaný zabezpečeniu bezpečného a spoľahlivého Prevádzka tekutých tesniacich systémov, ktoré ponúkajú Klienti Vhodný technológia tesnenia riešenia.
Autorské práva © Ningbo Rilson Sealing Material Co., Ltd. Všetky práva vyhradené.
